铝镁焊丝电流调节:揭秘高效焊接的关键**
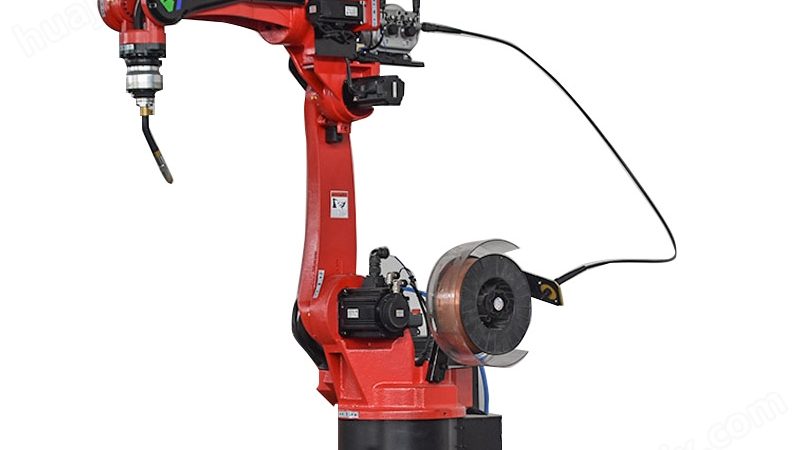
**铝镁焊丝电流调节:揭秘高效焊接的关键**
**铝镁焊丝电流调节的重要性**
在铝镁合金焊接过程中,电流调节是确保焊接质量的关键环节。不当的电流调节不仅会影响焊接效率,还可能导致焊缝缺陷,甚至引发焊接事故。因此,深入了解铝镁焊丝电流调节的原理和方法,对于从事焊接工作的工程师至关重要。
**电流调节的原理**
铝镁焊丝电流调节的原理基于电弧的热效应。焊接过程中,电流通过焊丝产生电弧,电弧高温使焊丝和母材熔化,形成焊缝。电流的大小直接影响到电弧的热量,进而影响焊缝的成形和质量。合适的电流可以保证焊缝均匀、光滑,而电流过大或过小都会导致焊缝出现缺陷。
**电流调节的方法**
1. **根据焊丝直径选择电流**:不同直径的焊丝对应不同的电流范围。一般来说,焊丝直径越大,所需电流越大。工程师应参照焊丝规格说明书,选择合适的电流。
2. **考虑焊接速度**:焊接速度与电流密切相关。速度过快可能导致焊缝成形不良,速度过慢则可能导致焊缝过厚。在实际操作中,应根据焊接材料和厚度调整焊接速度。
3. **观察焊缝成形**:焊接过程中,应密切观察焊缝成形情况。若焊缝出现咬边、未焊透等缺陷,可能需要调整电流。
4. **控制电弧长度**:电弧长度应适中,过长或过短都会影响焊接质量。一般情况下,电弧长度约为焊丝直径的1.5倍。
**常见误区与注意事项**
1. **误区:电流越大越好**:实际上,电流过大可能导致焊缝过厚,甚至出现裂纹等缺陷。
2. **误区:焊接速度越快越好**:过快的焊接速度会导致焊缝成形不良。
3. **注意事项**:焊接过程中,应保持焊接设备稳定,避免电流波动;同时,注意通风,防止有害气体积聚。
**总结**
铝镁焊丝电流调节是铝镁合金焊接过程中的关键环节。通过了解电流调节的原理和方法,工程师可以更好地控制焊接质量,提高焊接效率。在实际操作中,应结合具体情况进行调整,确保焊接质量。如需针对具体工况的选型建议,可查阅XX公司技术文档或联系现场应用工程师。